手动压力机核心机械故障、成因分析与现场排查维修方案
手动压力机以机械传动结构为主,核心部件包含手动摇柄、蜗轮蜗杆、传动螺杆、压头、工作台、复位弹簧等,长期高频手动施压、工件冲击、磨损老化、操作不当等因素,会引发各类机械故障,直接影响加工精度与作业安全。手动压力机故障多为渐进式损伤,初期小问题若未及时处置,会逐步演变为部件断裂、精度失效、设备报废等重大问题。结合设备结构特性与一线使用情况,梳理手动压力机最常见的机械故障,拆解故障核心成因,提供简易可落地的现场排查与维修方案,适配车间自主维保需求。
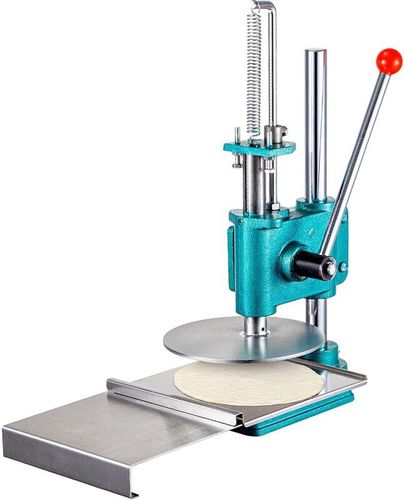
压力不足、压装无力是设备最高发故障,具体表现为摇动手柄顺畅,但压头施压力度不足,无法完成工件压装、校正作业,重载作业时压头轻微受力即停滞泄压。该故障核心成因主要分为三类:一是蜗轮蜗杆长期磨损、齿面打滑,传动咬合间隙过大,手动力矩无法有效传递至螺杆,出现空转、传力不足的问题;二是传动螺杆螺纹磨损、拉伤、积垢卡顿,螺纹配合间隙变大,施压时出现滑丝、受力失效;三是内部定位轴承磨损松动、游隙过大,传动结构晃动,力矩传输损耗严重。现场排查可空载摇动设备,观察压头升降是否同步、有无空转现象,针对磨损轻微的部件清洁润滑、调整咬合间隙,磨损严重的蜗轮蜗杆、螺杆、轴承需直接更换。
压头卡顿、升降异响、行程偏移是影响加工精度的常见故障。作业过程中压头升降卡顿、顿挫,伴随金属摩擦异响、齿轮咬合噪音,多数是因为设备长期作业堆积铁屑、油污、粉尘,附着在螺杆、导轨、齿轮齿面,造成传动结构干涩卡滞。同时,长期缺乏润滑保养,螺杆、轴承、传动部件干摩擦运行,会加剧部件磨损,导致运行异响、升降不畅。部分设备因长期偏心受力、超负荷作业,出现机架轻微变形、导轨偏移,进而引发压头行程偏差、升降歪斜,压装工件出现偏心误差、尺寸超标。现场维修需彻底清洁设备传动部位油污铁屑,全面加注专用润滑油脂,校正机架与导轨精度,修复偏移行程。
复位失效、手柄松动、部件晃动是高频小故障,极易被忽视。作业完成后压头无法自动复位、复位迟缓,主要是复位弹簧疲劳老化、弹力衰减、弹簧卡顿断裂导致,长期不处理会影响连续作业效率,增加操作难度。手柄松动、晃动、空程过大,多为手柄固定螺丝松动、传动键磨损脱落,导致手柄摇动空转、力矩传输滞后。此外,工作台固定螺栓松动、底座减震垫老化,会造成作业时机身晃动、设备移位,不仅影响加工精度,还会加剧整体结构磨损。这类故障排查简单,只需紧固各类固定配件,更换老化弹簧、磨损键块与减震部件,即可快速恢复设备正常工况。
手动压力机机械故障大多源于磨损、积污、润滑缺失与违规操作,无复杂电气故障,具备排查简单、维修便捷的特点。日常作业中,操作人员需熟悉设备故障特征,做到早发现、早维修,杜绝设备带病作业。针对性排查修复机械故障,既能保障设备施压精度与作业效率,又能有效延长设备使用寿命,降低车间设备维修成本。